


Aparat za lasersko zavarivanje metala od nehrđajućeg čelika raznih strojeva za lasersko zavarivanje metala ima bolje stvarne rezultate. Kvaliteta njegovih proizvoda za lasersko zavarivanje leži u sadržaju vlage u ostacima. Baš kao što i ostali postupak zavarivanja zahtijeva isto, sumpor i fosfor su osjetljiviji elementi za formiranje pukotina laserskog zavarivanja.
Da bi se postigla zadovoljavajuća kvaliteta proizvoda za lasersko zavarivanje, ugljik se mora zagrijavati kada sadržaj vlage premaši 0,25%. Kad se čeli s različitim sadržajem ugljika lasersko zavarivaju jedan prema drugome, ormar za zavarivanje može biti blago nagnut u stranu od ekološki prihvatljivih sirovina s niskim udjelom ugljika kako bi se osigurala kvaliteta proizvoda koji se povezuje.
Ekološki prihvatljiv čelik s niskim udjelom ugljika nije pogodan za lasersko zavarivanje metala zbog visokog sadržaja sumpora i fosfora u vodi. Ekološki pobijeni čelik s niskim udjelom ugljika ima vrlo dobar praktični učinak laserskog zavarivanja zbog niskog udjela preostale vlage.
Tehnologija laserskog zavarivanja raznih strojeva za lasersko zavarivanje metala može razumno podesiti ukupno područje laserskog zavarivanja, prilagoditi čvrstoću pritiska laserske zrake i brzinu laserskog zavarivanja. Stoga, kada se koristi stroj za lasersko zavarivanje metala, sirovine su u mnogim aspektima neprekidno visoke temperature. Istog se trenutka hladi i vodom, kristal metalnog materijala je brži, a kristalna zrnca su mala, i područje naprezanja zavarivanja u osnovi nije pronađeno. Razumno je osigurati da se izvorne karakteristike materijala ne mogu promijeniti.
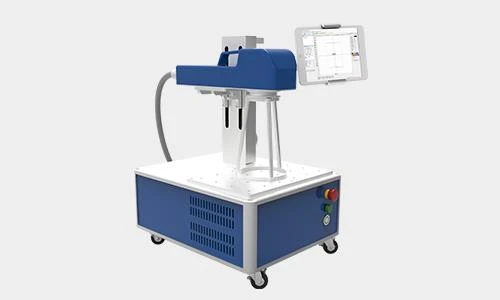
MRJ-FL-SC20A
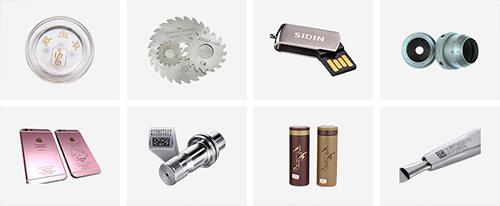
Obilježavanje uzoraka


