


1. Uvod u rad
U aditivnoj proizvodnji (AM), ultrakratki pulsni (USP) laseri mogu se koristiti za obradu različitih materijala i potencijalno smanjenje veličine i oblika dijelova proizvedenih ovom tehnologijom. Ovaj rad pokazuje da su USP laseri održiva alternativa fuziji laserskog praha (LPBF), posebno kada je potrebna veća preciznost u proizvodnji određenih kritičnih dijelova. Studija je postigla željene rezultate upotrebom-izrađenih po narudžbi i vlastitim-česticama praha od nehrđajućeg čelika i proizvedenih dosljednih kvadratnih slojeva kroz niz optimiziranih procesnih parametara.
Ova studija potvrđuje da procesni parametri igraju ključnu ulogu pri korištenju ove vrste lasera, jer čak i mala odstupanja u bilo kojem parametru mogu dovesti do nepotpunog taljenja. Taljenje je postignuto pri niskim brzinama ponavljanja impulsa (500 kHz) i niskim prosječnim vrijednostima snage lasera (0,5–1 W) smanjenjem brzine skeniranja radi stvaranja akumulacije topline. To otvara mogućnosti za daljnje smanjenje minimalne veličine dijelova i značajno je kada se koriste USP laseri u AM.
2. Pregled cjelovitog teksta
S razvojem tehnologije aditivne proizvodnje, femtosekundni laseri imaju široku primjenu u laserskoj obradi nehrđajućeg čelika 316L. Ovaj rad sažima i predstavlja znanstveni rad o proučavanju procesnih parametara u femtosekundnoj laserskoj obradi nehrđajućeg čelika 316L. Glavni cilj ovog istraživanja bio je istražiti učinke procesnih parametara kao što su snaga lasera, veličina čestica praha, brzina skeniranja i udaljenost linije sjene na kvalitetu i performanse obrađenog materijala, kako bi se optimizirali uvjeti obrade.
U studiji je istraživački tim prvo predstavio karakteristike i primjenjivost nehrđajućeg čelika 316L te razradio principe i procese obrade femtosekundnim laserom. Nakon toga su se usredotočili na utjecaj ključnih procesnih parametara kao što su snaga lasera, veličina čestica praha, brzina skeniranja i udaljenost linije sjene na kvalitetu obrade.
Kroz eksperimentalno istraživanje, istraživački tim odredio je prikladan raspon snage lasera kako bi se izbjegla pretjerana ablacija i materijalna šteta. Također su proučavali učinak različitih veličina čestica praha na kvalitetu obrade, otkrivši da se finijim veličinama čestica praha može postići bolja kontrola bazena taline i veća točnost oblikovanja. Nadalje, istraživački tim istraživao je učinke brzine skeniranja i udaljenosti linije sjene na kvalitetu površine i učinkovitost obrade komponenti. Podešavanjem brzine skeniranja i udaljenosti linije sjene, uspješno su smanjili površinske nedostatke i stvaranje šupljina te poboljšali kvalitetu i učinkovitost obrade.
Na kraju, istraživački tim raspravljao je o mogućnostima primjene femtosekundnih lasera u laserskoj obradi nehrđajućeg čelika 316L i ukazao na izazove u trenutačnim istraživanjima i smjerovima budućeg razvoja.
3. Grafička analiza Laseri s ultrakratkim pulsom (USP) mogu generirati iznimno kratke širine impulsa, obično unutar vremenske skale od femtosekundi (10⁻¹⁵ sekundi) do pikosekundi (10⁻¹² sekundi). Princip USP lasera temelji se na optičkim nelinearnim efektima i tehnologiji ultrabrze optike.
Osnovna komponenta USP lasera je laserska rezonantna šupljina koja uključuje laserski medij (kao što je kristal Nd:YAG ili kristal Ti:safir) i medij laserskog pojačanja (kao što je laserska dioda ili bljeskalica) koji pojačava svjetlost.
Proces laserskog pojačanja postiže se stimuliranom emisijom. Pod djelovanjem izvora pobude (kao što je laserska dioda ili bljeskalica), atomi ili ioni u laserskom mediju pobuđeni su do visoke energetske razine. Kada se vrate u osnovno stanje, oslobađaju fotone putem stimulirane emisije. Ti se fotoni reflektiraju naprijed-natrag u rezonantnoj šupljini, pojačani pomoću medija pojačanja i na kraju tvore snažan laserski izlaz.
USP laser može generirati ultrakratke impulse korištenjem nelinearnih učinaka svjetlosti i ultrabrze optike. U laserskom mediju, širenje svjetlosti izaziva nelinearne efekte kao što su samo-fazna modulacija i optička nelinearna refrakcija. Ovi učinci uzrokuju promjene u spektru pulsa, čineći ga širim. Uvođenjem optičkih nelinearnih elemenata (kao što su kristali za -dvostruke frekvencije ili optička vlakna) u rezonantnu šupljinu, spektar impulsa može se dodatno modulirati, sužavajući ga i stvarajući ultrakratke impulse.
Nadalje, USP laser koristi ultrabrzu optiku za postizanje kompresije pulsa. Korištenjem elemenata kao što su rešetke, optička vlakna i nelinearni kristali, impuls se može komprimirati u vremenu, postižući širine impulsa u femtosekundnom i pikosekundnom rasponu.

Slika 1 prikazuje razvoj temperature pod različitim vrijednostima snage lasera. Kada je vrijednost snage previsoka (crvena krivulja), temperatura prelazi prag za taljenje i ablaciju; dok kada je vrijednost snage preniska (zelena krivulja), temperatura ne doseže prag taljenja. Pri optimalnoj vrijednosti snage (plava krivulja), temperatura je dovoljna za taljenje materijala bez uzroka ablacije.
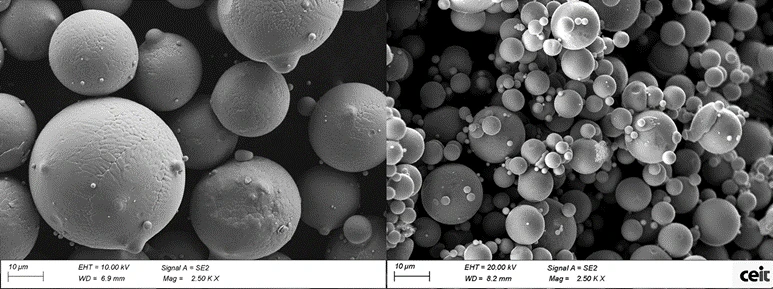
Ceit je u mogućnosti osigurati prilagođeni metalni prah za AM. Koristeći ovu prednost, Ceit je počeo koristiti vlastite proizvedene čestice metalnog praha-atomizirane. Kako bi se istražio učinak veličine čestica praha na rezultate, odabrane su dvije različite veličine praha i nazvane, redom, grubi prah (raspodjela veličine čestica 20-45 µm) i fini prah (<20µm particle size distribution) to distinguish them, as shown in Figure 2.
Kako bi se riješio izazov postizanja željenog taloženja finog praha, površina supstrata najprije je laserski -tretirana kako bi se povećala njezina hrapavost i poboljšalo prianjanje između supstrata i praha. Nakon procesa laserske ablacije, tretirano područje profilirano je pomoću 3D optičkog profilometra (Sensofar S Neox), dajući vrijednost Sa od 3,3 µm i dubinu od 51,499 µm. Zatim je na ovo područje nanesen prvi sloj oštricom bez žljebova, čime se prah ispunio i zalijepio za podlogu. Potom su naneseni sljedeći slojevi pomoću kombinacije oštrica s dodanim utorima, tvoreći strukture debljine do 250 µm. Ovom metodom postignute su jednolike debljine slojeva: 100 i 200 µm za grube prahove i 50 µm za fine prahove. Proces premazivanja prahom izveden je pomoću oštrice, kao što je prikazano na slici 3.
Pri primjeni USP lasera na AM, veliki izazov je isporuka visoke energije femtosekundnih laserskih impulsa metalnim prahovima kako bi se oni otopili uz izbjegavanje ablacije. Ablacija se događa ako je snaga previsoka ili je brzina isporuke netočna. Ablacija se može dogoditi u česticama praha ili podlozi. Potonje uzrokuje izbacivanje čestica iz područja obrade u okolno ablirano područje, kao što je prikazano na slikama 4a) do c).
Smanjenjem snage ispod maksimalne prihvatljive vrijednosti raspona ablacije, može se primijetiti relativno brz prijelaz iz potpuno ablaciranog supstrata u stanje bez učinka na supstrat ili prah. To je vrlo u skladu s rezultatima koje su Groeningdick i Mayer pronašli u svojim eksperimentima. Ovaj prijelaz postoji i kod korištenja dužih impulsa, ali je procesni prozor značajno uži u slučaju femtosekundnih impulsa. U eksperimentima s finim prahom također je pronađena donja granica ispod koje prah ostaje nepromijenjen. U ovom slučaju, rezultati slični onima uočenim na slici 4-d) primijećeni su kada je snaga bila ispod 0,5 W. Kada je snaga porasla iznad ove vrijednosti, prah se počeo topiti, a čestice su se skupljale u veće sfere.
Prvo je snaga lasera podešena na donju granicu procesa prozora, koristeći vrijednosti snage od 0,68 W i 0,765 W. Zatim je brzina skeniranja smanjena s 5 mm/s na najnižu moguću vrijednost. Za prvi test koristili smo 0,68W. Kako se broj impulsa po jedinici površine povećavao, povećavala se akumulacija topline, metalni prah se počeo topiti, čestice su se lijepile jedna za drugu i formirale su veće čestice aglomeracijom.
Na slici 6, kada je brzina skeniranja smanjena na polovicu svoje izvorne vrijednosti, možemo uočiti povećanje veličine čestica, što je rezultiralo stvaranjem većih aglomerata praha u području procesa. Ovo povećanje veličine uzrokovalo je povećanje Sa s 5,43 µm na 6,75 µm. Nasuprot tome, u eksperimentu provedenom na 0,765 W, smanjenje brzine skeniranja rezultiralo je blagim smanjenjem Sa sa 6,89 µm. Na obje razine snage, smanjenje brzine skeniranja dalo je bolje rezultate, smanjujući Sa vrijednost na 3,9–4,1 µm. To je zato što kako se brzina smanjuje, aglomerati imaju tendenciju spajanja u jedan sloj, što rezultira ujednačenijom strukturom.


